玻璃钢法兰弯头模压成型和缠绕成型有什么区别
玻璃钢透讲次一法兰弯头模压和缠绕怎么选?师傅一次讲透
在化工、脱硫、污水等腐蚀性介质管线中,弯头是介质流向改变时冲刷最集中的位置,也是整条管线最先出问题的薄弱环节。选玻璃钢法兰弯头,除了看树脂类型和壁厚,成型工艺同样是决定使用寿命的关键变量。新疆本地玻璃钢法兰弯头厂家在工艺对接和样品确认上的便利,能让选型少走不少弯路。
一、问:模压成型和缠绕成型,到底差在哪一步?
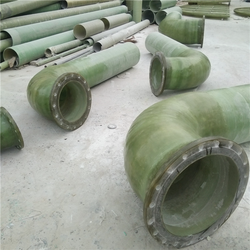
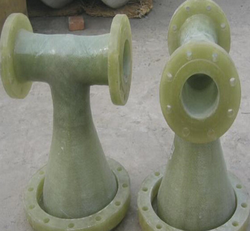
师傅答:差在“料怎么进模具”这一步。模压成型是把玻纤增强料和树脂预先混好,放进加热的金属模具里加压固化,出来的玻璃钢法兰弯头尺寸一致、法兰面平整度高、表面光洁。缠绕成型则是把浸了树脂的连续玻纤纱按设定角度一层层缠在芯模上,缠到设计厚度再固化脱模,壁厚均匀性和层间密实度靠设备和张力控制来保证。简单说,模压靠“压”,缠绕靠“缠”。玻璃钢法兰弯头管件选哪种,第一看口径,第二看批量。-1-2-12
二、问:那实际选的时候,什么工况用模压、什么工况用缠绕?
师傅答:口径是第一条分界线。模压模具投入大,口径做大了模具成本摊不下来,所以模压玻璃钢法兰弯头常规集中在 DN200 以下的小口径规格,优势是法兰密封面尺寸精准、批量一致性好的,装上去螺栓孔对得齐,垫片压得匀。DN300 往上、尤其是 DN600 以上的大口径管件,缠绕成型是主流选择,壁厚可以根据压力等级灵活调整,层间密实度也比手糊稳定得多。有个脱硫项目的实际情况可以参考:DN800 的浆液管道弯头用计算机缠绕成型,投运四年多内壁磨损均匀,没有出现局部鼓包分层;同项目早期试过小厂手糊件,一年出头弯头背弧就磨穿了。缠绕件的壁厚均匀性在这个案例里起了关键作用。-4-8
三、问:模压件是不是一定比缠绕件精度高?有没有例外?
师傅答:模压的法兰面精度确实有优势,这是模具决定的,没得争。但玻璃钢法兰弯头管件的整体质量不能只看法兰面。缠绕成型的弯头,玻纤是连续纱线按受力方向铺排的,环向强度和轴向强度的配比可以设计,承压能力上限比模压短纤维料高出一截。模压件的短板在于弯头本体曲率变化大的位置,短纤维在模腔里流动填充时取向随机,弯头背弧这个冲刷最狠的位置,纤维增强效率不如连续缠绕来得直接。所以大口径、高压力、介质带颗粒冲刷的工况,缠绕是更稳妥的选择。反过来,小口径、常压、需要频繁拆装的玻璃钢法兰弯头,模压件法兰面规整、螺栓孔对位准,安装效率确实高。
四、问:新疆本地找厂家,工艺这块怎么把关?
师傅答:本地玻璃钢法兰弯头管件定制最实际的便利是能到厂里看生产过程。模压看模具状态和模压料配比记录,缠绕看缠绕角设定和张力控制是否稳定。新疆这边有个常见情况:有些项目图纸标的是缠绕工艺,实际到货的弯头法兰面粗糙、螺栓孔有偏差,一问才知道是小厂拿手糊冒充的。手糊件不是不能用,低压常温清水工况凑合能行,但腐蚀性介质管线用玻璃钢法兰弯头,手糊件的层间密实度跟模压和缠绕不在一个水平线上,树脂含量靠人工刷,批次差异大。到厂里看一眼在用的模具和缠绕机,比看样品册靠谱。另外本地厂家做玻璃钢法兰弯头定制时,法兰标准可以当面核对,国标和美标的孔距差异这种低级错误,面对面沟通基本能杜绝。
说到底,模压和缠绕没有绝对的好坏,小口径批量件选模压求精度和效率,大口径承压件选缠绕求强度和均匀性。关键是别让工艺选型跟工况错配。有玻璃钢法兰弯头采购计划,把口径、压力、介质三项参数报给新疆本地玻璃钢法兰弯头厂家,让技术员按工况推荐成型工艺,比自己在网上比价格踩坑的概率低得多。需要玻璃钢法兰弯头管件定制的,直接约到厂看工艺,眼见为实。